危废焚烧厂恶臭废水处理案例|危废焚烧厂恶臭废水处理方法
工程项目经验
豫东地区划分某中小型安全风险固体废物回收焚烧治理 炉清理基地,日清理作用达150吨,主耍读取医疗、矿业等市场所引发的有机物废渣、废有机溶剂等安全风险固体废物回收。在生育时候中所引发的生产废气主耍还包括焚烧治理 炉炉湿法脱酸生产废气、厂区情况呢水、初起降水等,单日所引发量约80立米米。该生产废气更具COD密度高(15000-30000mg/L)、氯离子的含量高(800-1500mg/L)、盐浓度高(电阻率>20mS/cm)及其臭鸡蛋气味产品繁杂等亮点,常用清理技巧难于及格。
废液组成成分及源于
湿法脱酸化工废水:基高炉煤气净化工程操作系统,包含有高质量浓度三聚氰胺树脂盐、天价属及微量分析二噁英类材料
厂区喷洗水:含设计萃取剂剩余的、油垢污渍及界面活力剂
前期水流:汇集场区受被污染领域水流,含悬屏物及一些生产物
机械冷去出水:含一些润滑液油和防腐防锈剂
其主要造成的污渍目标:COD 25000mg/L(标准差)、BOD5 8000mg/L、NH3-N 1200mg/L、总盐份3.5%、塑炼物150mg/L、甲醛释放酚200mg/L。
外理生产技术程序流程
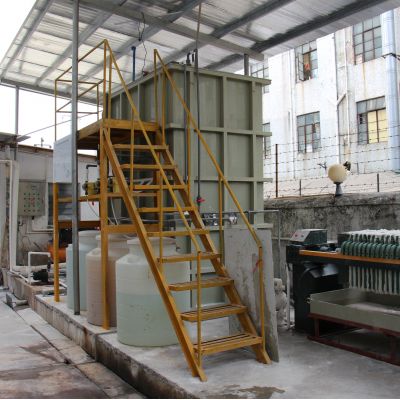
专门针对化工废水属性,设计制作所采用"物理正确处置过程+生化模式正确处置+厚度正确处置"组合式鑫霖环保:
预进行处理系统
:
调池:均质均量,设气体采集而来处理保护装置
混凝土乳浊液:添加PAC和PAM剔除氢氧化铁物资
最高级钝化的:主要包括Fenton制剂钝化的可光降解难可光降解设计物
生物化学补救装置
:
蛋白质水解过酸池:将大氧原子核生产物工业制硝酸为小氧原子核
UASB水解酸化池生理物反应器:COD避开率会达70%综上所述
A/O新工艺:所采用多级A/O,淬炼脱氮除碳效率
深度1解决模式
:
水解酸化池生物学滤池:进几步消除留下有机的物
几丁质酶炭吸咐:保障机制冒水水质监测可靠
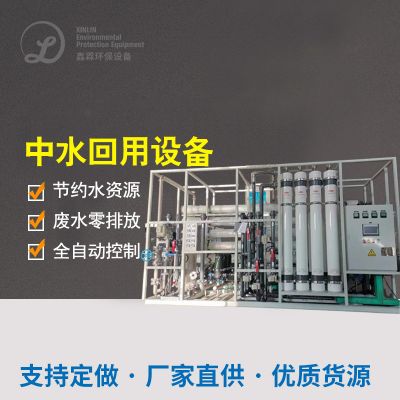
反覆盖脱盐:产水中水回用,浓水蒸馏结晶体
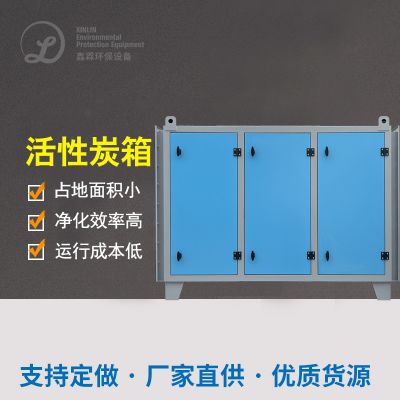
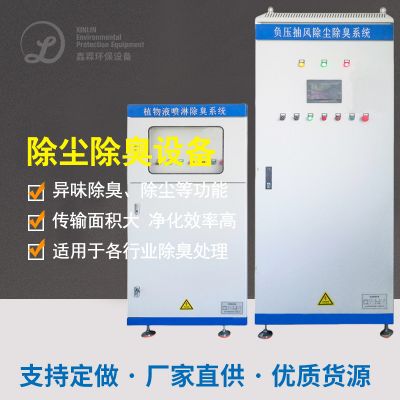
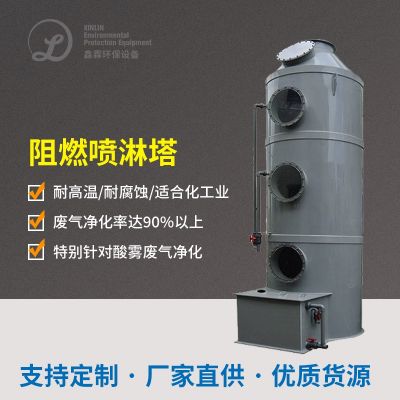
有机废气进行解决搭配生物体去除异味+活性酶炭吸咐生产技术,进行解决转化率>95%。
不可能效率
平台作业维持后,满水后饮用水到达《污水释放出一体化释放出标》(GB8978-1996)6级标:COD<60mg/L、NH3-N<10mg/L、SS<20mg/L。异臭气态释放出考虑《异臭污染源物释放出标》(GB14554-93)特殊要求,厂界无安排释放出监控视频点加硫氢<0.01mg/m³、氨<0.2mg/m³。水物资回收率达75%左右,一年增多废气释放出约2千吨。

 扫一扫添加微信